冲床在连续冲压过程中,有时会遇到一个比较麻烦的问题:滑块已经完成一次冲压,本来应该回到上死点或者按照设定动作运行,却又出现一次下落,也就是现场常说的“二度落”。
出现这种情况后,不建议继续开机生产。因为冲床的动作已经和正常设定不一致,如果送料机还在继续送料,容易出现送料节拍和冲床动作对不上、材料位置发生变化等情况。晋志德在做冲床、送料机联机调试时,也会碰到客户咨询这类问题。一般可以按照下面几个方向逐项检查。
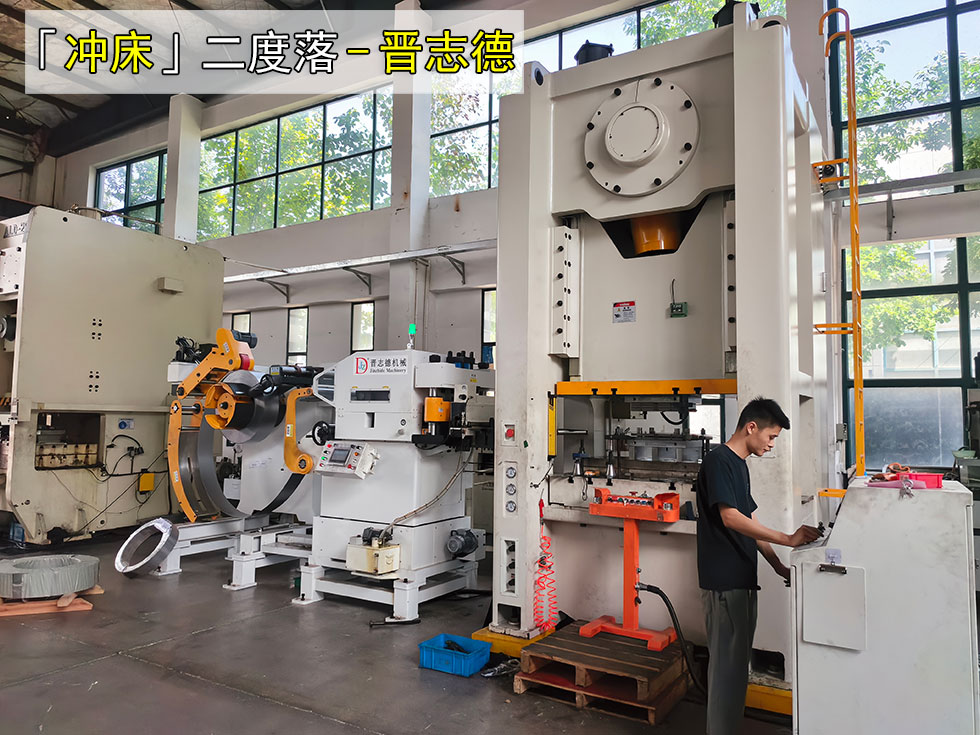 1、先停机,再确认二度落是在什么状态下发生
维修之前,先把冲床切换到停止状态,并按照现场安全操作要求切断相关动力源。不要一看到二度落,就马上去调凸轮角度或者改PLC参数。
先确认一个问题:二度落是在寸动时出现,还是单次、连续运行时出现?
如果寸动正常,单次或者连续运行出现异常,排查方向可以更多放在控制信号、凸轮角度、PLC输出以及离合器控制部分。如果几种运行方式都会出现,则还要检查制动器、离合器以及相关机械部分。
先把故障出现的条件找出来,后面的排查会清楚很多。
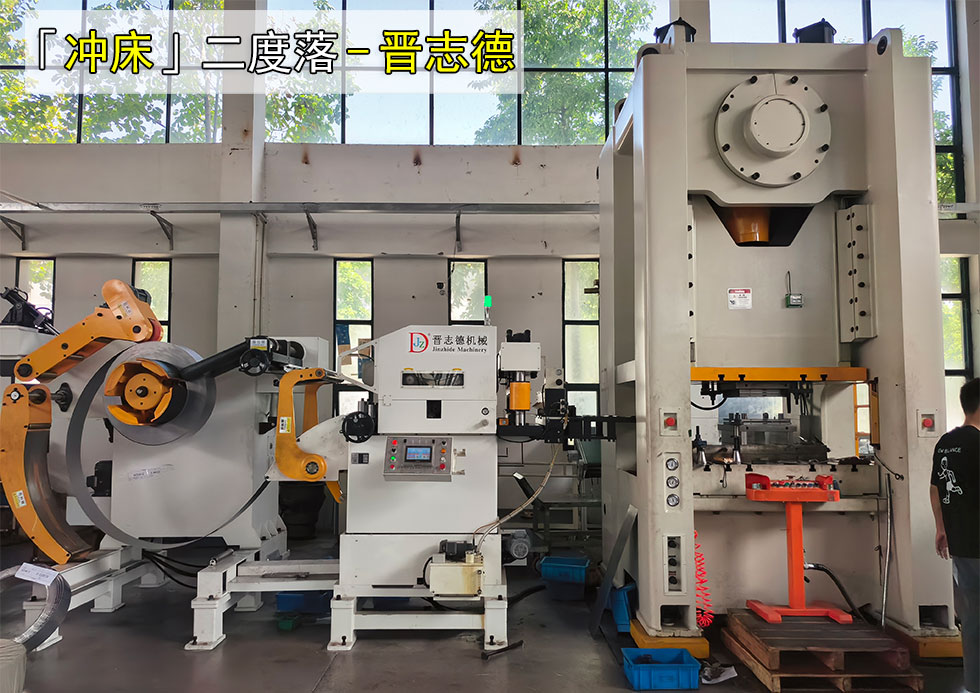 2、检查离合器和制动器动作是否正常
冲床滑块的停止与运行,和离合器、制动器的工作状态有直接关系。如果离合器释放不及时,或者制动器动作存在异常,就可能造成滑块没有按照设定位置停住。
维修时可以检查离合器电磁阀动作是否正常,气路有没有漏气,气压是否达到设备要求。同时观察制动器有没有明显磨损、间隙变化或者动作迟缓的情况。
如果是气动离合器冲床,还要检查储气罐、过滤器、调压阀以及气管接头。气压不稳定时,冲床动作也可能跟着发生变化。
3、检查电磁阀有没有卡滞
冲床使用时间长以后,电磁阀内部如果进入杂质,或者阀芯动作不顺畅,就可能出现信号已经断开,但实际气路没有及时切换的情况。
可以在停机并确认安全后检查电磁阀动作,看看线圈是否正常、阀芯有没有卡住、接线端子有没有松动。
如果发现电磁阀反应明显偏慢,不要只反复调整冲床参数。先把电磁阀以及对应气路检查清楚,再进行试机。
4、检查凸轮角度和控制信号
有些冲床二度落并不是机械部分的问题,而是控制信号重复输出。
这时候要检查电子凸轮或者机械凸轮的设定角度,看看启动、停止、放松等信号有没有重叠。尤其是冲床同时连接伺服送料机、三合一送料机等设备时,更要把冲床信号和送料信号分开检查。
例如送料机的放松信号,一般需要配合模具导正销进入材料定位孔的时间来设定。如果角度设定不合适,虽然不一定直接造成二度落,但可能让整个联机动作变得混乱,给故障判断增加难度。
所以维修时不要一次改很多参数。建议一次检查一个信号,改完以后再进行寸动测试。
5、检查双联安全阀和相关线路
部分冲床配置双联安全阀。如果安全阀动作异常、线路接触不良或者反馈信号存在问题,也可能造成冲床动作异常。
检查时可以查看接线端子有没有松动,插头有没有接触不良,线路有没有破损,同时确认继电器、接触器等电气元件工作是否正常。
如果冲床之前运行一直正常,近期突然出现二度落,还可以回想一下近期有没有更换电磁阀、维修电控箱、调整凸轮或者重新接过线路。很多时候,从近期改动的位置开始查,反而更容易找到原因。
6、检查脚踏开关和双手按钮
这个地方比较容易被忽略。
如果冲床使用脚踏开关控制,脚踏开关内部触点粘连、线路短接或者回弹不正常,都可能造成启动信号重复输入。
使用双手按钮时也是一样,要检查按钮松开以后信号有没有正常断开。维修人员可以通过PLC输入点或者电气检测方式观察信号状态,看看操作人员已经松开按钮以后,启动输入是不是还存在。
如果输入信号一直保持,就要先处理按钮、脚踏开关或者线路问题。
7、检查PLC输出和继电器
机械和气路检查没有发现明显问题,就需要继续检查电气控制。
观察PLC的启动输入、离合器输出、停止信号等状态,看看一次冲压结束以后,输出信号有没有正常断开。如果PLC输出已经断开,但离合器仍然动作,就继续往电磁阀、继电器和线路方向检查。
如果PLC输出本身出现重复信号,则需要检查程序逻辑、传感器输入以及相关控制条件。
这里不建议没有电气维修经验的操作人员直接修改PLC程序,因为随意修改控制逻辑,可能会带来新的动作异常。
8、维修完成后不要直接连续生产
找到问题并处理完成以后,先不要马上切换到连续模式生产。
可以先空机寸动几次,确认滑块运行和停止位置正常;再进行单次运行,观察一个完整行程;确认没有二度落以后,再进行低速联机测试。
如果冲床还配有开卷机、整平机、伺服送料机或者三合一送料机,还要重新观察送料、放松、冲压几个动作之间是否对应。确认送料步距、送料时间以及冲床角度没有异常后,再恢复正常生产。
冲床出现二度落,排查时不要只盯着一个部件。离合器、制动器、电磁阀、双联安全阀、凸轮角度、脚踏开关、PLC信号以及控制线路,都有必要根据故障现象逐项检查。
晋志德在进行冲床送料设备安装和联机调试时,也会根据现场冲压速度、送料步距、模具状态以及冲床信号进行对应调整。如果设备出现冲床与送料机动作不同步、送料不准、放松角度不合适等情况,也可以把冲床吨位、设备型号、故障视频以及当前参数整理出来,再根据现场情况判断问题出在哪个环节。


 销售热线:0519-83366939
 苏公网安备32058302005070号 苏ICP备10205584号-2 常州晋志德机械科技有限公司 地址:江苏省常州市经开区勤新工业园马池沟138号
XMl
 在线留言
 索取优惠报价
 点击咨询优惠报价


